

Introduction to Key Components of an Irradiation Head: Heat Sinks (Part 2)
UVLED固化光源照射头散热器介绍
根据加工制造工艺的不同,散热器可以分为如下类型:铸造散热器、挤型散热器、折叠焊接式散热器和切削工艺散热器。

铸造(Casting)散热器
其制造方式是将融化的金属加压至金属模具中,以产生精确尺寸的散热器。铸造散热器的模具费用昂贵,适合大批量的散热器生产。
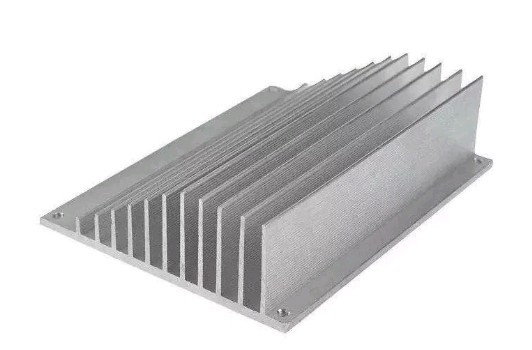
挤型(Extrusion)散热器
其制造方式是将材料在高压下强制流入模孔中成型,而使得固体转换为等截面的连续长条。挤型是散热器加工制造工艺中最广泛使用的方式,一般采用铝合金作为挤型材料。通常挤型散热器的翅片高度与翅片间隙的比值不超过15,最大比值不超过20。
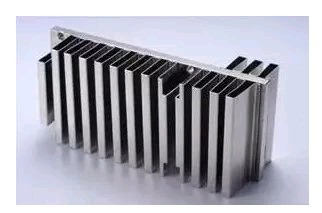
折叠(Folding)焊接散热器
其生产方式是将金属片折叠成数个相连的翅片,通过焊锡或铜焊的方式将翅片与基板进行连接。由于采用焊接连接,翅片与基板间存在一定的接触热阻。通常折叠焊接散热器翅片高度不超过40mm,翅片高度与翅片间隙最大比值可达25。
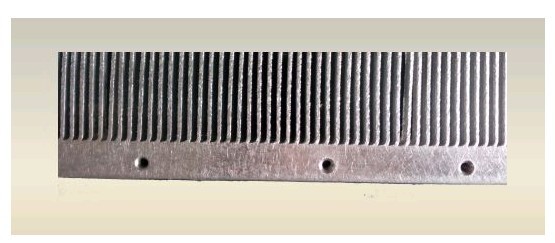
削切(Skiving)散热器
又称铲齿散热器,是采用特殊刀具对金属块进行加工。由于翅片和基板属于同一材料,因此翅片与基板间不存在接触热阻,其传热效果比较好。翅片高度与翅片间隙最大比值可达25。
综合说来,在材料一样的情况便,散热效果
削切散热器>铸造散热器>挤型散热器>折叠焊接
关于更多UVLED紫外线固化光源散热器的介绍说明,请查看往期介绍。